
E-mail: ncjt@zjncjt.com


20-tonninen Acheson-grafitointiuuni voi pitää täyden tehon 24-40 tuntia, minkä jälkeen se tarvitsee 5-7 päivää jäähdytystä ennen kuin kukaan avaa sen. Huippulämpötila on otsikkonumero, mutta tonnihinta määräytyy kolmen hiljaisemman asian perusteella: uunin tyyppi, eristyksen kunto ja tehoprofiilin muoto.
Kaksi samaa 2800 °C-aikataulua ajavaa myymälää voivat erota kilowattitunteina tonnilta 30 prosenttia. Rako ei yleensä ole muuntaja. Se on puristettua grafiittihuopaa, ylimitoitettua jäähdytyssilmukkaa tai lyhyempään uuniin mitoitettua virtakiskoa.
Lyhyt versio
Grafitisointi on solid-state-uudelleenjärjestely, ei sulatusvaihe. Koksissa tai kovahiilen esiasteessa grafeenikerrokset ovat suunnilleen samansuuntaisia, mutta väärin kohdistettuja, ja välikerrosten väli on lähellä 3,44 Å. Pidä materiaali noin 2200 °C:n yläpuolella ja kerrokset kiertyvät kohdalleen. Etäisyys putoaa kohti 3,354 Å, kristalliitin korkeus kasvaa ja fysikaaliset ominaisuudet seuraavat: sähkövastus voi pudota kertoimella kolmesta kymmeneen, lämmönjohtavuus nousee ja rikki, typpi ja haihtuvat metallit poistuvat hilasta.
Tämä kaksoistoiminto, kristallitilaus ja puhdistus, on syy, miksi yksi uunityyppi palvelee kahta markkinaa. Akun anodien valmistajat ostavat prosessin kapasiteetin ja ensimmäisen jakson tehokkuuden vuoksi. Elektrodien ja hiilihapottimen valmistajat ostavat sen johtavuuden ja tuhkapitoisuuden vuoksi.
Alle 2200 °C:ssa kerrostunut järjestys ei juuri kehittyy; 2600 ja 3000 °C välillä käyrä litistyy samalla kun energian tarve kasvaa jatkuvasti. Kaupallinen makea paikka sijaitsee yleensä siellä, missä vaatimukset täyttyvät, ei korkein määrä, jonka uuni voi selviytyä.
Kolme perhettä hallitsevat: vastus koksipedi varauksen ympärillä (Acheson), tasavirta, joka kulkee sarjaan kytkettyjen työkappaleiden läpi (sisäinen sarja) ja grafiittilämmityselementit tai -putket eristetyn kuuman alueen sisällä (laatikko- ja tyhjiömallit). Virtatiheys, elektrodien kuluminen ja lämpötilan tasaisuus eroavat jyrkästi niiden välillä.
Avoin Acheson-sänky polttaa osan omasta hiilipakkauksestaan. Tyhjiö- tai argonsuojaus suojaa grafiittilämmittimiä, pitää hapen loitolla latauksesta ja päästää haihtuvat aineet poistumaan sen sijaan, että ne kertyvät uudelleen tuotteeseen.
Grafiittihuopa ja jäykkä grafiittilevy muodostavat kuuman pinnan, hiilikuituvahvistettu hiili kantaa kantavuutta ja alumiinioksidi- tai mulliittikuitu mikrohuokoisella taustakerroksella suojaa kuorta. Jokainen millimetri huonontunutta kuumapintamateriaalia näkyy kuoren lämpötilana.
Tyypin C termoparit saavuttavat noin 2300 °C puhtaissa, hapettamattomissa olosuhteissa. Sen lisäksi kaksiväriset pyrometrit ja safiirikuituoptiikka ovat käytännöllisiä valintoja, joiden näköpolkujen tulee pysyä vapaana tervasta ja metallihöyrystä.
Pilottityössä, puhdistustutkimuksissa ja pienissä C/C-komposiittiosissa grafiitilla lämmitetty tyhjiökammio on tavallinen sisääntulopiste, koska siinä yhdistyvät kontrolloitu ilmakehä ja mitattavissa oleva kuuma vyöhyke.
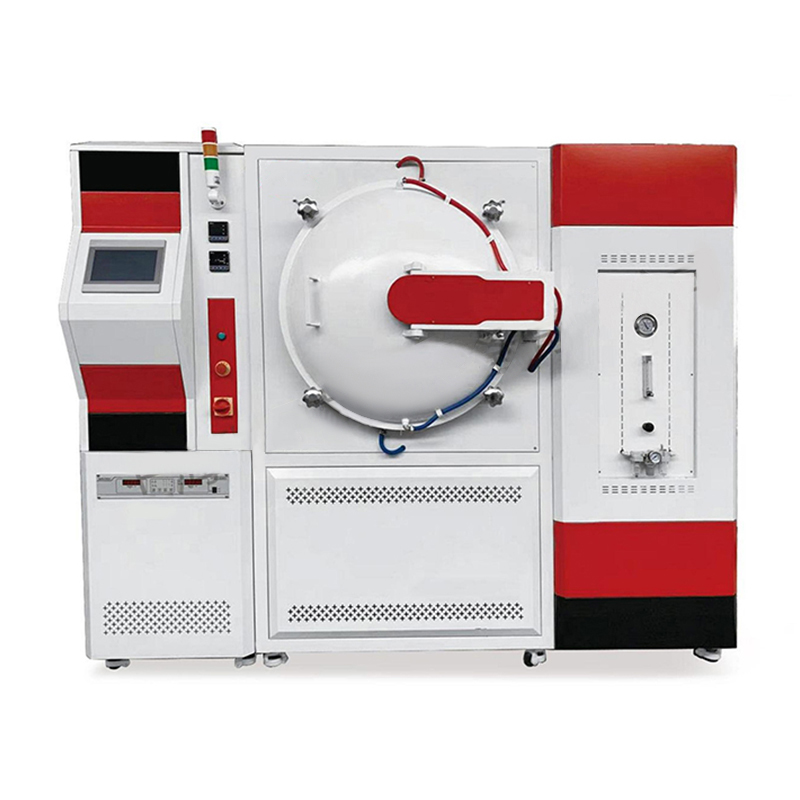 Tyhjiöhiiliputkiuuni Tämä tyhjiöhiiliputkiuuni on korkean lämpötilan, korkean alipainevastuksen uuni, jossa on grafiittilämmityselementti. Maksimilämpötila voi nousta 2000°C - 2300°C.... Näytä tuote →
| Uunin tyyppi | Tyypillinen maksu | Huippulämpötila | Pyöräilyaika | Energiaa per tonni | Paras istuvuus |
|---|---|---|---|---|---|
| Acheson | 10–60 t jauhetta tai elektrodeja koksipedissä | 2500-3000 °C ytimessä | 5-15 päivää sisältäen jäähdytyksen | 3500-5500 kWh | Suuri volyymi anodi- ja kaasutinlähtö, jossa pääomakustannukset ovat tärkeämpiä kuin tehokkuus |
| Sisäinen sarja | Sarjaan kytketyt elektrodipylväät | 2800-3000 °C | 2-5 päivää | 2800-3800 kWh | Suurihalkaisijaiset grafiittielektrodit, jotka vaativat tasaisuutta ja pienemmän elektrodihäviön |
| Laatikkotyyppinen | Jauhetta sagereissa tai tarjottimissa, 1-10 t | 2500-3000 °C | 2-6 päivää | 3000-4500 kWh | Akun anodimateriaali pienissä ja keskisuurissa erissä, tiukka kontaminaatiokontrolli |
| Jatkuva | Jauhe syötetään lämmitetyn kanavan kautta | 2400-3000 °C | Jatkuva, hours of residence | 2500-3500 kWh | Suuren volyymin anodilinjat vakaalla laadulla ja tasaisella syöttölaadulla |
| Tyhjiö- tai ilmakehägrafiittiuuni | 1 kg-1 t grafiittilämmittimillä | 2000-3000 °C | 6-36 tuntia | Ei vertailukelpoinen, pieni erä | Pilottiajot, puhdistus, C/C-komposiitit, tutkimusnäytteet |
Eräjaksojen mittaritiedot vastaavat harvoin myyntiesitteitä. Hyvin hoidetussa Acheson- tai laatikkouunissa hyödyllinen lämmitystyö on pieni osa syöttöenergiasta ja suurin yksittäinen talteen otettava häviö on jäähdytysveden ja säteilyn mukana tuleva lämpö pitkän jäähdytyksen aikana.
Ohjeellinen energian jakautuminen erägrafitointisyklissä
Muutamia seurannan arvoisia numeroita, jotka harvoin näkyvät teknisissä tiedoissa:
Pelkästään teräs ei enää hallitse kysyntää. Litiumioni-anodimateriaali on imenyt suurimman osan uusista uunirakenteista, ja tämä muutos muutti sitä, mitä ostajat vaativat: tiukemmat kontaminaatiorajat, kontrolloidut ilmakehät ja eräkirjaukset, jotka selviävät auditoinnista.
Erikoissegmentti on tonneittain pieni, mutta vaativa kalustoltaan: tyhjiötiiviys, osapaineen hallinta ja kuumavyöhykemateriaalit, jotka eivät vuoda hiukkasia työhön. Tämä on sama logiikka, jota käytetään tyhjiöuunin eristysvalinnoissa, joissa kuuma vyöhyke on suunniteltu poistokaasun, ei vain lämpötilan, ympärille.
Aloita tuotespesifikaatiosta ja siirry taaksepäin uuniin, ei päinvastoin. 2600 °C ja 2900 °C voivat jakaa uunin, mutta eivät käyttökustannuksia, ja puhtausväite 50 ppm tuhkaa sulkee yleensä pois avoimen koksipedin kokonaan.
Takaisinmaksun yhteydessä aritmetiikka on tylsä. Anodigrafitointi kuluttaa tavallisesti 2500-4500 kWh/tonni uunityypistä riippuen. Teollisuustariffilla 0,08 USD/kWh, mikä on 200–360 USD/tonni pelkällä sähköllä, joten 15–25 prosentin kuori- ja jäähdytyshäviöiden vähentäminen maksaa takaisin eristyspäivityksen noin 6–14 kuukaudessa kiireisellä linjalla. Jos prosessiketjusi alkaa sideainetta sisältävistä viherkappaleista, ylävirran vaihe määrittää tiheyden, jonka grafitointisykli perii.
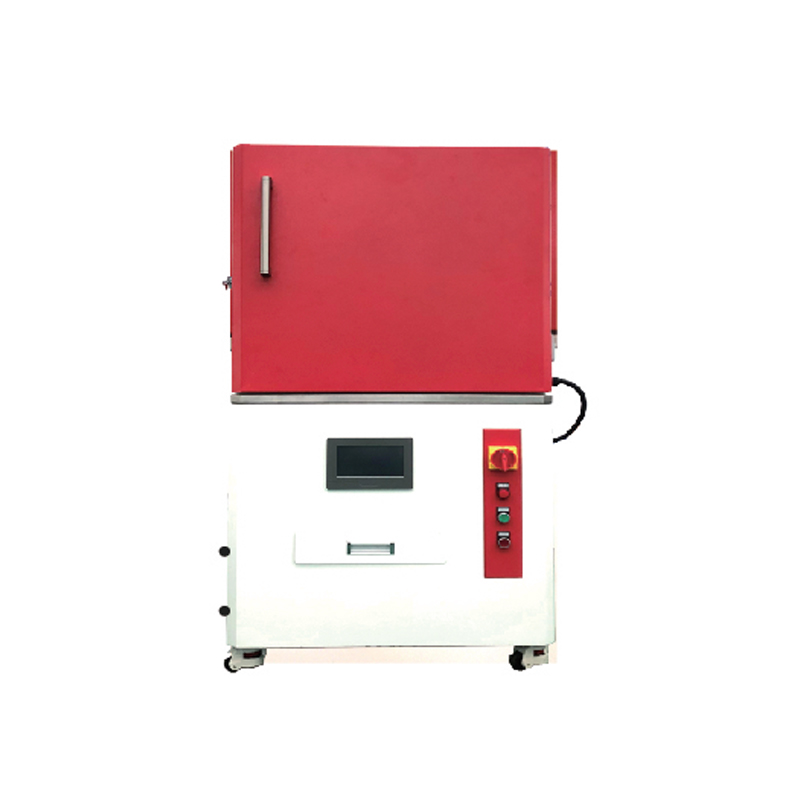 Korkean lämpötilan erotus- ja sintrausuuni Korkean lämpötilan poistouunimme on tehtaallamme kehittämä kiertokäyttöinen uuni, joka perustuu vastaavien kansainvälisten tuotteiden mädätykseen ja imeytymiseen. D... Näytä tuote →
Useimmat uunin ongelmat ilmoittavat olevansa hidas ajautuminen äkillisen epäonnistumisen sijaan. Seuraa kolmea indikaattoria jokaisessa kampanjassa: kuoren lämpötila kiinteissä pisteissä, jäähdytysveden ulostulolämpötila kiinteällä teholla ja aika, joka tarvitaan asetuspisteen saavuttamiseen. Kuoren lämpötilan nousu 20 °C kahdessa kampanjassa on keskustelu, ei anturivika.
Grafiittihuovan ja jäykän eristeen vaihtamista ohjaavat yleensä puristus, metallihöyryn aiheuttama saastuminen ja käsittelyvauriot kuormauksen aikana. Kun kuuma pinta on alueella 1300–1600 °C, alumiinioksidi- tai mulliittikuitu ja mikrohuokoinen taustakerros grafiitin takana tekevät raskaan noston kylmälle pinnalle. Tässä katetaan yleinen logiikka eristyksen sovittamiseksi uunin ilmakehään ja lämpötilaan tyhjiöuunin eristysmateriaalien opas , ja samat valintasäännöt pätevät, kun grafitoinnin kuuma vyöhyke rakennetaan uudelleen.
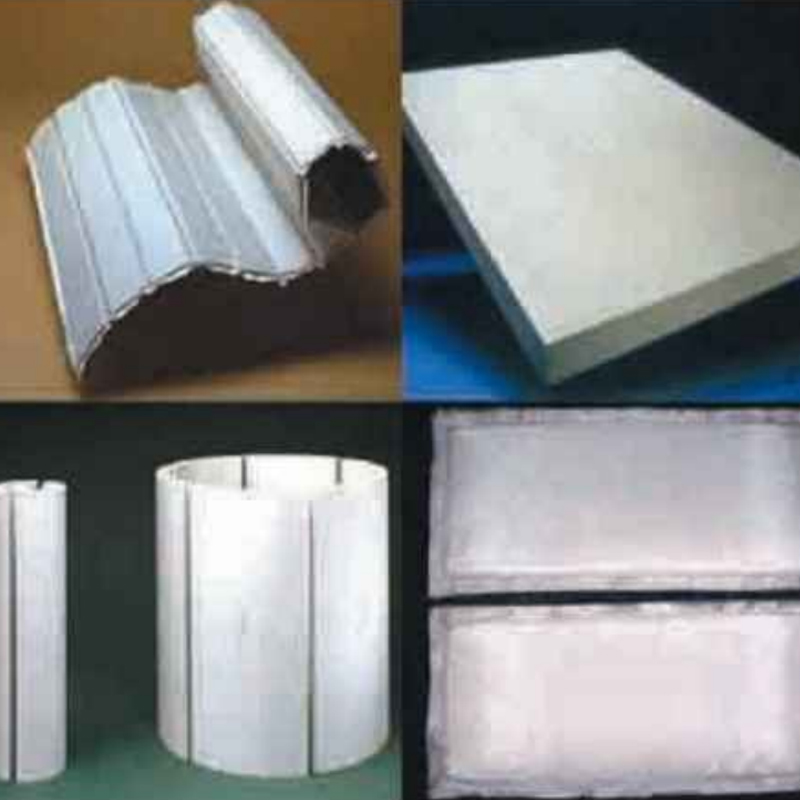 Nano-mikrohuokoinen eristyslevy Nanoeristyskomposiittimateriaalit valmistetaan yhdistämällä nanohuokoisia materiaaleja lämpöä suojaaviin materiaaleihin erityisellä prosessilla. Niiden lämmönjohtavuus on o... Näytä tuote →
Vaatimustenmukaisuus on kohta, jossa uusi kapasiteetti useimmiten pysähtyy. Grafitisoinnin poistokaasut sisältävät rikkidioksidia, hiilimonoksidia, tervasumua ja hienojakoisia hiilihiukkasia, joten uutto- ja puhdistuksen suunnittelu on yleensä hyväksyttävä ennen uunin tilaamista. Vesijäähdytyspiirit ovat tyypillisesti suljetun silmukan ja vuodon havaitsemisen, ja korkeavirtaiset osat vaativat tavanomaisia kaari-salamarajoja, eristettyjä työkaluja ja lämpökuvausta osana aikataulutettua rutiinia. Tavarantoimittajien, jotka väittävät olevansa ISO 9001- tai CE-vaatimustenmukaisia, tulisi pystyä näyttämään sertifikaattien numerot ja laajuus, koska soveltamisala kattaa usein sähköturvallisuuden korkean lämpötilan suorituskyvyn sijaan.
Jos otat yhden idean tältä sivulta, ota järjestys. Yhdistä ensin uunin tyyppi tuotteeseen, suunnittele kuuma vyöhyke ja eristys toiseksi ja vasta sitten sovittele virtalähde realistista kiertokulkua vastaan. Huippulämpötilan numero on helpoin saavuttaa spesifikaation osa, ja helpoin osa maksaa liikaa jokaisesta uunin käyttöpäivästä.
Introduction: Alumiinisilikaattikuitulevymateriaali on tällä hetkellä erittäin suorituskykyinen eristemateriaali. Alumiinisilikaattikuitulevyllä on erinomaisia ...
Introduction: Alumiinisilikaattitulenkestävät kuitutuotteet valmistetaan valikoivalla pyrokseenin prosessoinnilla, korkeassa lämpötilassa sulattamalla, puhallusmuovauk...
Introduction: 1、 Muotoiltu keraamisen kuituuunin vuori korkeaa alumiinioksidia sisältävälle keraamiselle kuitulevylle Korkean alumiinioksidin keraamisen kuitulev...

Yritys, joka yhdistää suunnittelun, tuotekehityksen, tuotannon, myynnin ja suunnittelupalvelut. Keraamisen kuitulevyn valmistajat, Tyhjiölämpökäsittelyratkaisut Kiinassa.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Village, Leidian Town, Deqing Country, Huzhou City, Zhejiangin maakunta, Kiina
Tekijänoikeus © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Kaikki oikeudet pidätetään.
